



Q:صف الخطوات الأساسية المتورطة في عملية التدحرج- لإنتاج الحزم H -.
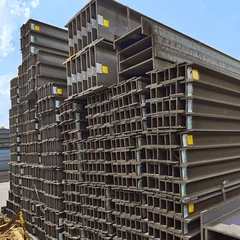
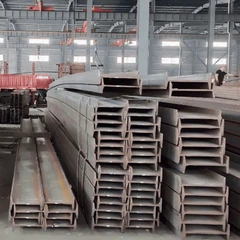
A:HOT - Rolling H - تبدأ الحزم بتسخين بليتات فولاذية كبيرة أو أزهار إلى حوالي 1200 درجة (2200 درجة فهرنهايت) لجعل الصلب مرنًا. ثم يتم تمرير المخزون الساخن من خلال سلسلة من المدرجات المتداول المصممة خصيصا في مطحنة عالمية. تشكل لفائف الرأسية الشفاه عن طريق الضغط على حوافها ، في حين أن لفات أفقية في وقت واحد تشكل سمك الويب والتحكم في ارتفاع الشعاع الكلي. هناك حاجة إلى ممرات متعددة من خلال مجموعات أقرب تدريجيًا من القوائم لتحقيق الأبعاد النهائية والشكل المقطعي عبر-. أخيرًا ، يتم قطع الحزمة المستمرة إلى أطوال محددة ، وتبريد (غالبًا ما تستخدم طرق التبريد التي يتم التحكم فيها) ، وتوقيفها ، وفحصها ، وإعدادها للشحن.
Q:ما هو الغرض من التبريد المتحكم فيه بعد الحزم الساخنة - Rolling H -؟
A:يعد التبريد المتحكم فيه أمرًا حيويًا لتحقيق البنية المجهرية المعدنية المطلوبة والخصائص الميكانيكية في شعاع H -. يمكن أن يؤدي التبريد السريع غير المنضبط إلى صلابة مفرطة وهشاشة ومراحل غير مرغوب فيها مثل martensite ، وخاصة في الأقسام الأكثر سمكا. تسمح طرق التبريد المتحكم فيها ، مثل تبريد الهواء تحت المأوى أو أنظمة التبريد المتسارعة المحددة ، للصلب بالتحول بشكل أساسي إلى بنية pearrite المطلوبة -. تضمن هذه العملية أن الحزمة تلبي قوة العائد المحددة ، وقوة الشد ، ومتطلبات المتانة. كما أنه يساعد على تقليل مستويات التوتر المتبقية والتشويه ، وتحسين الاستقرار الأبعاد وتقليل الحاجة إلى الاستقامة المفرطة لاحقًا.
Q:كيف يتم التحقق من التحمل الأبعاد لـ H - الحزم (على سبيل المثال ، العمق ، عرض الحافة ، سمك الويب) أثناء الإنتاج؟
A:يتم التحقق من التحمل الأبعاد بدقة باستخدام مزيج من تقنيات التفتيش الآلية واليدوية خلال عملية المتداول. غالبًا ما يتم استخدام الماسحات الضوئية بالليزر أو أنظمة القياس البصرية عبر الإنترنت لمراقبة أبعاد المفاتيح بشكل مستمر مثل العمق الكلي ، وعرض الحافة ، وسمك الويب في الوقت الحقيقي - عند خروج الحزمة من قفات الطاحونة. يستخدم موظفو مراقبة الجودة في الجودة الفرجار الدقيق ، ومقاييس الميكرومتر ، والقياسات المتخصصة للتحقق يدويًا من الأبعاد الحرجة في نقاط متعددة على طول طول الشعاع ، بما في ذلك سمك الحافة ، وسمك الويب ، والاستقامة ، والمادة. تتم مقارنة هذه القياسات مع التحمل الصارم المبين في معايير مثل ASTM A6. عادة ما يتم وضع علامة على عوارض التوافق- للإصلاح أو التخفيف.
Q:لماذا يكون الاختبار بالموجات فوق الصوتية (UT) مهمًا بشكل خاص لـ H - التحكم في جودة الحزمة؟
A:يعد الاختبار بالموجات فوق الصوتية أمرًا بالغ الأهمية لأنه يكتشف العيوب الداخلية غير المرئية للعين المجردة التي قد تعرض للسلامة الهيكلية. يستخدم UT عالية - موجات صوت التردد المنقولة إلى الصلب ؛ يتم اكتشاف وتحليل التأملات من الانقطاعات الداخلية مثل تجاويف الانكماش أو الادراج أو التصفيات أو الشقوق. تتطلب هندسة المعقدة لـ H - ، وخاصة الحافة - إلى مفرق الويب- ، فنيين ماهرين وتحقيقات متخصصة لضمان تغطية كافية لهذه المجالات العالية -. يمكن لـ UT تحديد حجم العيوب وموقعها واتجاهها ، مما يسمح لقرارات القبول/الرفض الموضوعية بناءً على الرموز المعمول بها (على سبيل المثال ، ASTM A435 ، A898). غالبًا ما يتم تنفيذه على أساس أخذ العينات أو مُلكِّل للتطبيقات الحرجة.
Q:ما الذي يسبب الحزم (Sweep) أو القوس في الحزم المتداول H - ، وكيف يتم تصحيحه؟
A:ينشأ الحدبة (الانحناء في مستوى الويب) أو القوس (الانحناء العمودي على الويب) بشكل أساسي من التبريد الموحد- بعد المتداول ؛ أقسام أكثر سمكا مثل الويب - شفة تقاطع بارد أبطأ من أطراف شفة أرق ، مما تسبب في تقلص وينحني غير متساوٍ. يمكن أن تسهم المخالفات الطفيفة المتداول. يتم تصحيح هذا التشويه باستخدام مكابس الاستقامة الهيدروليكية. تمر العوارض عبر سلسلة من القوائم أو يتم الضغط عليها بين وفاة تنطبق على قوى الانحناء العكسي المتحكم فيها. يراقب المشغلون بعناية كمية القوة والانحراف المطبقة على إحضار الحزمة ضمن التحملات المستقرة المحددة (على سبيل المثال ، يحد ASTM A6 CAMBER إلى 1/8 "لكل 10 قدم). يمكن أن يؤدي الاستقامة المفرطة إلى الإجهاد المتبقي الضار.


