

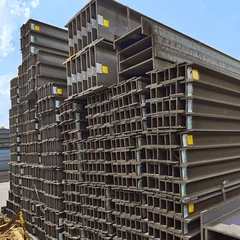
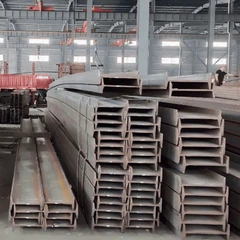


يعد إنتاج عارضة A572 H- بمثابة سيمفونية من علم المعادن الضخم - والهندسة الدقيقة. تقوم العملية بتحويل تركيبة كيميائية محددة إلى عضو هيكلي معقد هندسيًا مع خصائص ميكانيكية مضمونة. بالنسبة للدرجات A572، تعد عملية الدرفلة التي يتم التحكم فيها ميكانيكيًا حراريًا (TMCR) ضرورية لتنشيط عناصر السبائك الدقيقة.
الخطوة 1: صناعة الصلب والصب المستمر
تبدأ العملية في فرن القوس الكهربائي (EAF) أو فرن الأكسجين الأساسي (BOF)، حيث يتم صهر الخردة و/أو خام الحديد. أثناء عملية التكرير، يتم التوصل إلى التركيب الكيميائي الدقيق لـ A572 Gr.50 أو Gr.60. يتم تعديل مستويات الكربون والمنغنيز والسيليكون، ويتم إجراء الإضافات الدقيقة المهمة للكولومبيوم (Cb) و/أو الفاناديوم (V). يتم "قتل" الفولاذ المنصهر بالكامل (إزالة الأكسدة بالسيليكون/الألومنيوم) لمنع مسامية الغاز. يتم بعد ذلك صب هذا الفولاذ السائل بشكل مستمر في مقاطع عرضية طويلة ومستطيلة صلبة-تسمى الأزهار، والتي تمثل المادة الخام الأولية للمطحنة الإنشائية.
الخطوة 2: إعادة التسخين
يتم شحن الزهر البارد إلى فرن إعادة تسخين من النوع -عارض أو دافع-. يتم تسخينه بشكل موحد إلى حوالي 2200 درجة فهرنهايت - 2350 درجة فهرنهايت (1200 درجة - 1300 درجة). يخدم هذا غرضين مهمين: 1) يجعل الفولاذ ناعمًا وبلاستيكيًا للدرفلة، و2) يذيب عناصر السبائك الدقيقة (Cb، V) تمامًا في المحلول الصلب لطور الأوستينيت. تعتبر حالة درجة الحرارة المرتفعة والمتجانسة-هذه بمثابة لوحة الرسم للتشوه اللاحق الذي يتم التحكم فيه.
الخطوة 3: مطحنة التخشين
تخرج الزهرة المتوهجة من الفرن وتدخل إلى مطحنة التخشين. ويمر عبر سلسلة من اللفات الأفقية والرأسية التي تقلل تدريجيًا المقطع العرضي- وتبدأ في تشكيل شكل "عظمة الكلب-" العامة التي توزع مسبقًا المواد لملف تعريف H- النهائي. تتم هذه التمريرات الأولية عند درجات حرارة عالية حيث تتم إعادة بلورة الفولاذ مباشرة بعد التشوه، مما يؤدي إلى تحسين الخشنة مثل-هيكل حبيبي مصبوب.
الخطوة 4: مطحنة التشطيب (المطحنة العالمية)
هذا هو قلب -إنتاج الشعاع H. يدخل المخزون إلى منصة المطحنة العالمية، والتي تتكون من زوجين من اللفات:
اللفات الأفقية: تتصل بالحواف العلوية والسفلية.
اللفات العمودية: تتصل بجوانب الويب.
يمر الشعاع ذهابًا وإيابًا عبر هذا الحامل عدة مرات. مع كل تمريرة، يتم إغلاق اللفات بشكل متزايد، وفي نفس الوقت تشكيل الشبكة والفلنجات إلى الأبعاد النهائية المحددة (العمق، عرض الحافة، السُمك). يتم تطبيق ممارسة TMCR الهامة هنا: يتم التحكم في درجة الحرارة أثناء عمليات التشطيب النهائية بعناية لتكون أقل من درجة حرارة إعادة بلورة الأوستينيت (حوالي 1700 درجة فهرنهايت / 925 درجة). وينتج عن هذا حبيبات الأوستينيت مشوهة بشدة أو ممدودة أو "مفتتة" ولا تتبلور مرة أخرى.
الخطوة 5: التحكم في التبريد والتحول المجهري
بعد تمرير اللفة النهائية، يتحرك عارضة H -التي تم تشكيلها بشكل صحيح ولكنها لا تزال ساخنة إلى طبقة التبريد الجارية-للخارج. عندما يبرد في الهواء، يتحول الأوستينيت المشوه بشدة إلى الفريت. توفر حبيبات الأوستينيت "المفطورة" عددًا كبيرًا من مواقع النواة، مما يؤدي إلى حجم حبيبات الفريت الدقيقة بشكل استثنائي. يعد تحسين الحبوب هذا (تأثير Hall-Petch) مصدرًا رئيسيًا للقوة والمتانة. في الوقت نفسه، مع انخفاض درجة الحرارة، يترسب Cb وV المذاب خارج المحلول على شكل كربيدات ونيتريدات بحجم النانو- (تصلب بالترسيب)، مما يوفر دفعة إضافية وهامة لقوة الخضوع. غالبًا ما تتم إدارة دورة التبريد بأكملها لتحسين هذا التحول.
الخطوة 6: التشطيب والاختبار والشهادة
الاستقامة: يمر الشعاع المبرد من خلال أداة تمليس دوارة لتصحيح أي عملية مسح أو حدبة ضمن تفاوتات ASTM A6.
القطع حسب الطول: تقطع المناشير الطائرة الشعاع المستمر إلى الأطوال المطلوبة (على سبيل المثال، 40 قدمًا، 60 قدمًا).
التفتيش والاختبار: هذا هو المكان الذي يتم فيه تأمين الجودة. يتم أخذ العينات من المنتج النهائي. يتم إجراء اختبارات الشد على الكوبونات التي يتم تشكيلها من الويب. ويتم التحليل الكيميائي عن طريق قياس الطيف. يجب أن تتوافق النتائج مع ASTM A572 للدرجة المحددة.
وضع العلامات: الشعاع عبارة عن بكرة- مختومة بتعريف دائم: رقم التسخين (مفتاح التتبع)، والدرجة (A572-50 أو A572-60)، والحجم (على سبيل المثال، W24x62)، وشعار المنتج.
الشهادة: يقوم قسم الجودة في المصنع بإصدار شهادة اختبار الطاحونة (MTC)، وهي وثيقة قانونية تسجل رقم الحرارة والتحليل الكيميائي ونتائج الاختبار الميكانيكي الفعلي لتلك الدفعة المحددة من الفولاذ.
التجميع والشحن: يتم تجميع العوارض ووضع علامة عليها برقم الحرارة وشحنها إلى المصنعين.
تضمن هذه العملية المتكاملة بالكامل-من الكيمياء إلى الدرفلة الخاضعة للتحكم إلى الاعتماد-أن كل عارضة A572 Gr.50 أو Gr.60 H-ليست مجرد قطعة من الفولاذ، ولكنها مكون هيكلي كامل المواصفات وعالي الأداء-مع خصائص قابلة للتدقيق.